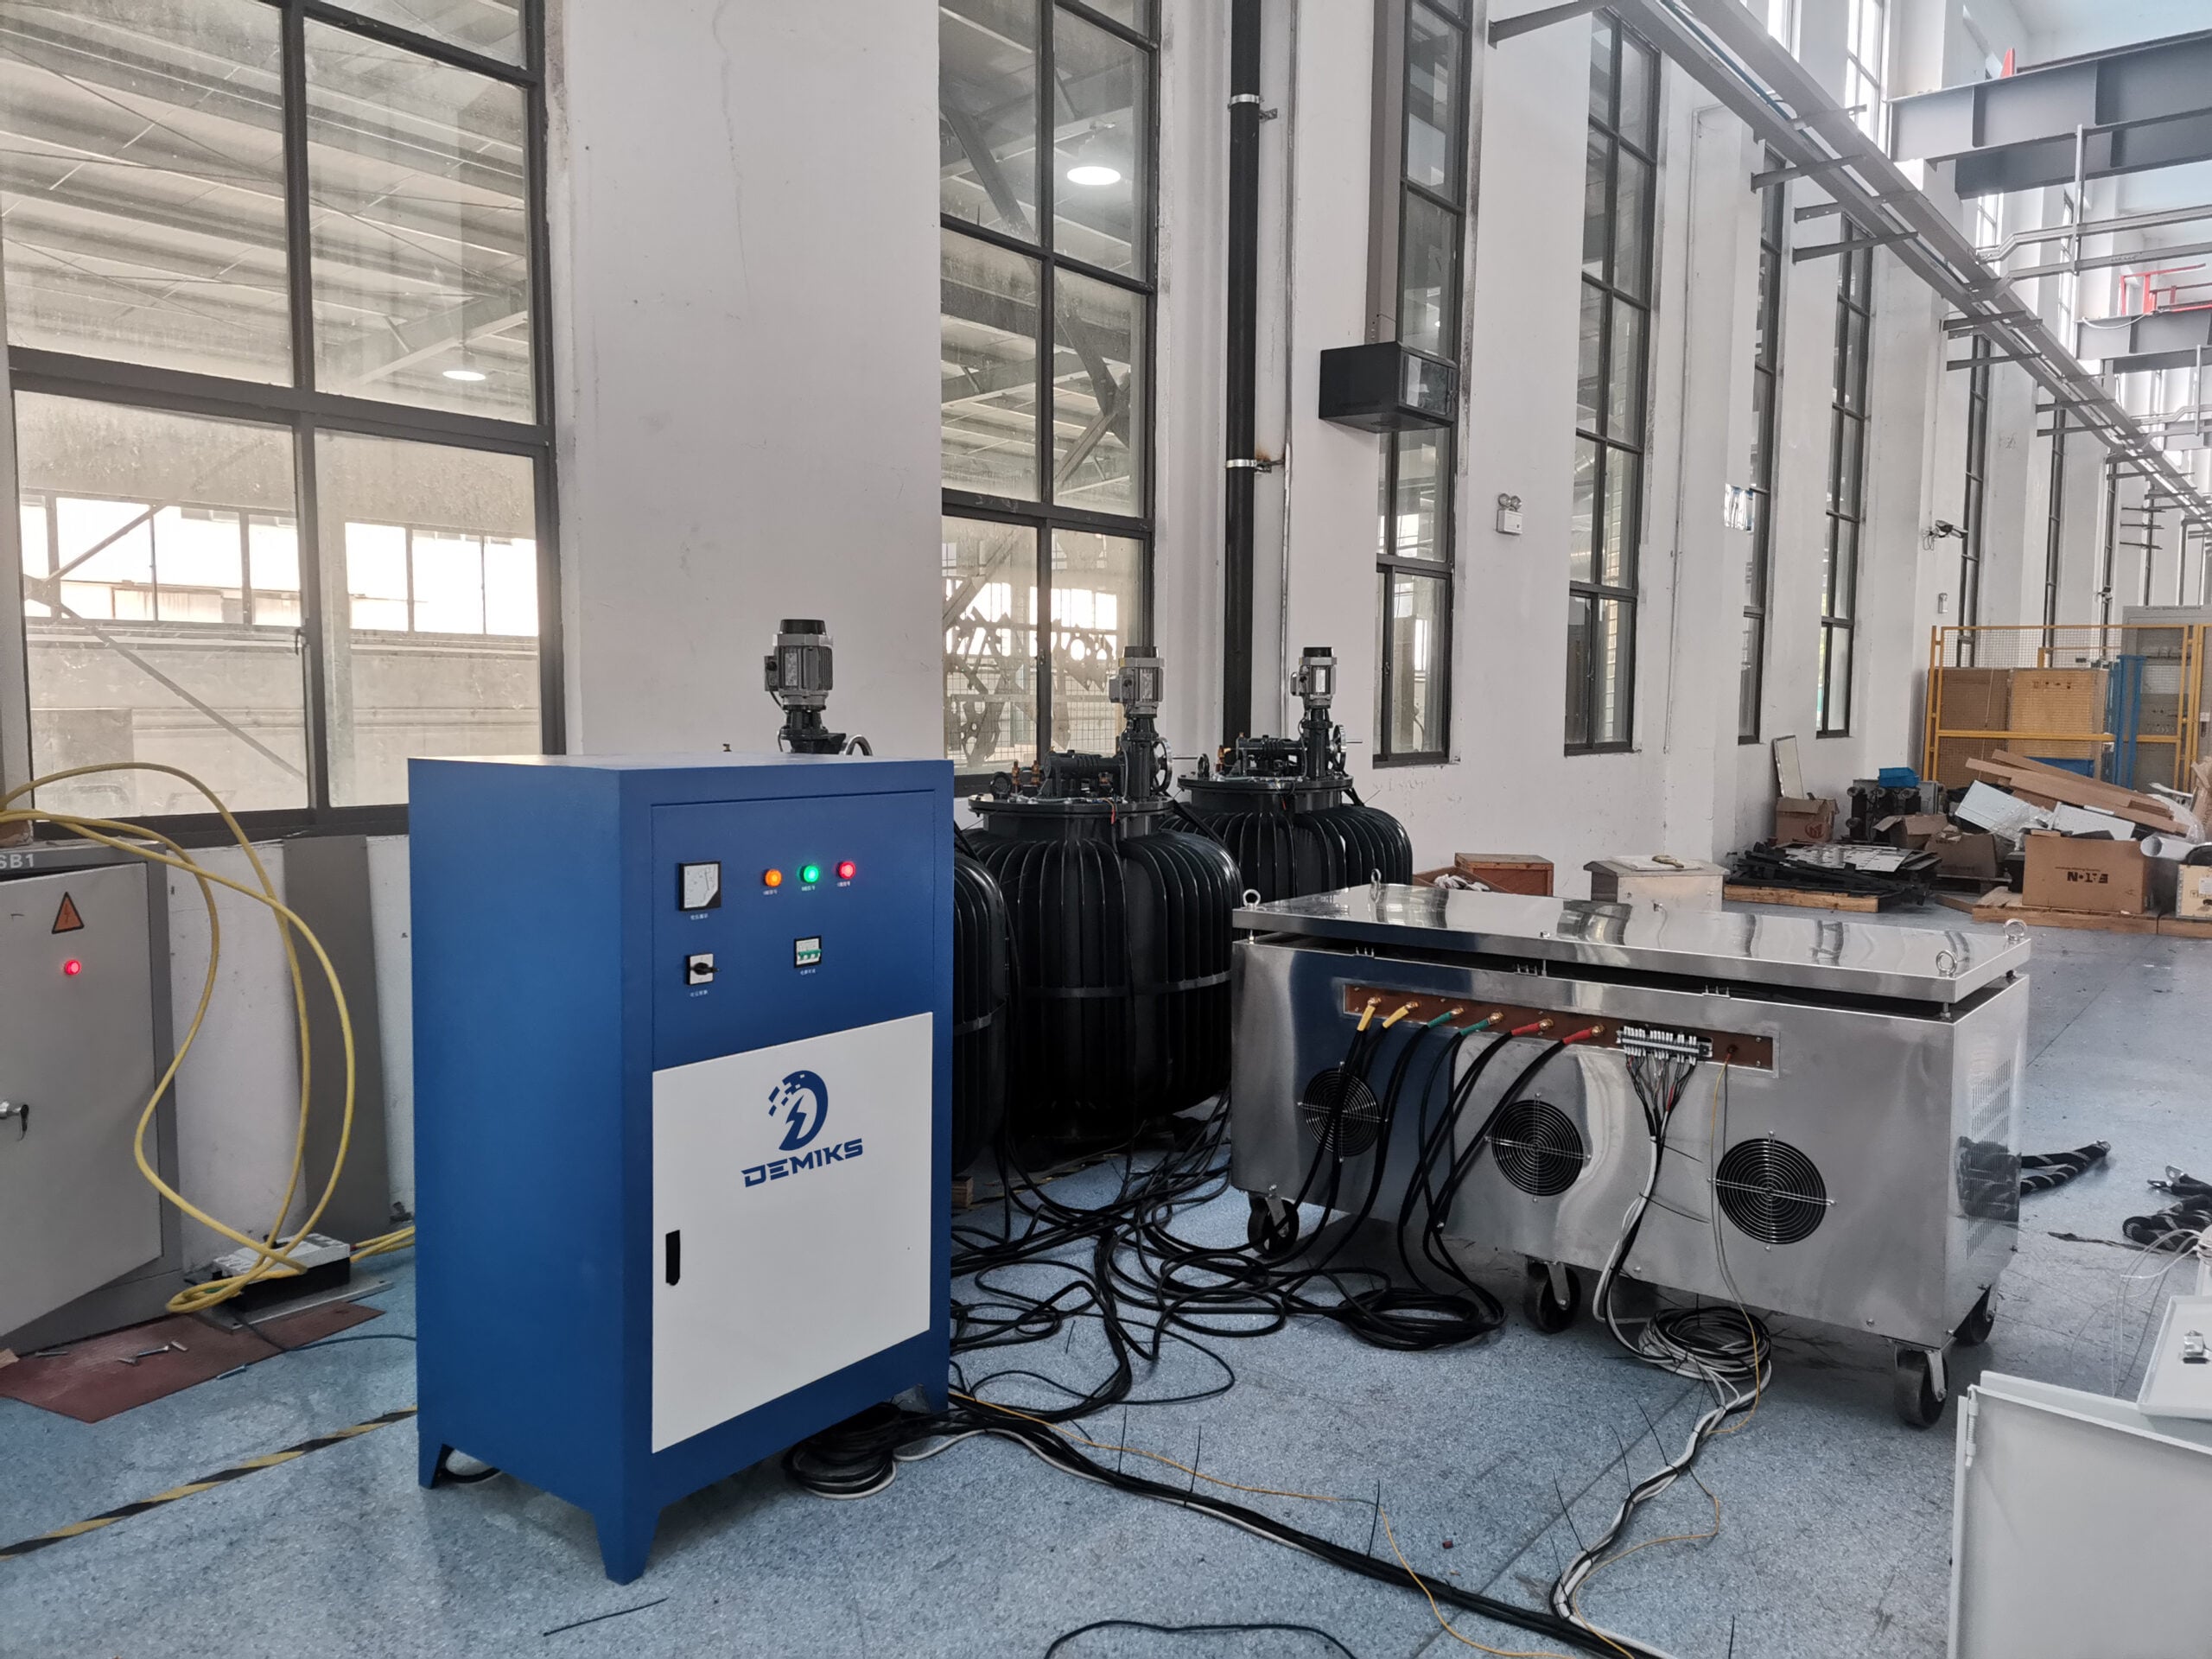
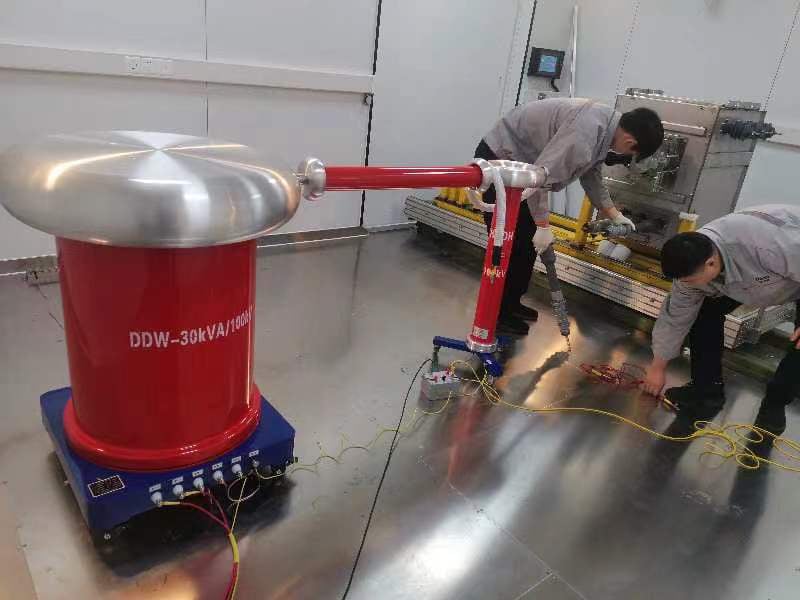
Il test pd per le decisioni di rilascio in fabbrica è l'ultimo passaggio tecnico che determina se un componente ad alta tensione lascia la fabbrica destinato alla sottostazione, pronto per la rilavorazione o destinato allo scarto. Una misurazione eseguita secondo le condizioni della norma IEC 60270 trasforma un'imperfezione fisica dell'isolamento in una conclusione numerica giustificabile – la carica apparente, in picocoulomb – che il reparto Controllo Qualità può approvare, che il cliente presente può controfirmare e che può essere archiviata nel fascicolo di garanzia. Ciò che inevitabilmente cambia tra un trasformatore da 132 kV, un cavo da 33 kV e un motore da 13.8 kV è semplicemente un valore pC univoco. Questo documento descrive il protocollo, le soglie di accettazione specifiche per ciascun componente e la matrice decisionale di rilascio che le definisce.
Specifiche rapide: Test PD di fabbrica in sintesi
| Standard di riferimento | IEC 60270:2000 (BS EN 60270:2001) |
| Intervallo di tensione di prova | Da 3 kV a 769 kV+ (a seconda dell'apparecchiatura) |
| Livello di sensibilità | Da 0.1 pC a 5 pC (rivelatore di livello da laboratorio) |
| Tempo di mantenimento alla tensione di prova | Da 30 secondi a 60 minuti (standard per ogni risorsa) |
| Soglia di passaggio della carica apparente | Da ≤ 5 pC (cavi) a ≤ 500 pC (trasformatori di grandi dimensioni) |
| Livelli decisionali di rilascio | Approvato / Condizionato / In attesa di rielaborazione / Rifiutato |
Perché i test PD decidono se le apparecchiature ad alta tensione vengono spedite o rimangono

Ogni singolo componente ad alta tensione che esce da una fabbrica lascia una promessa: il sistema di isolamento può sopportare il suo carico di tensione nominale per decenni, anziché per giorni. I test di routine di rigidità dielettrica e di tenuta all'alta tensione confermano che l'isolamento può sopportare un picco temporaneo di sovratensione elevata. Non confermano, tuttavia, che il componente in questione sia esente da minuscoli difetti interni – vuoti, contaminazioni, delaminazioni o danni all'interfaccia – che potrebbero ridurre il profilo delle sollecitazioni dielettriche nel corso di migliaia di ore di funzionamento. I test di scarica parziale colmano questa lacuna.
I fenomeni sono ben compresi. Le scariche parziali all'interno di un vuoto producono fotoni UV, ozono e fronti d'onda d'urto meccanici che consumano l'isolamento e creano un percorso di propagazione che accelera verso il guasto completo. L'accumulo iniziale lento consente un ritardo; la crescita esponenziale spinge sempre più vicino lo stadio di fine vita prematura.
Misurare una firma PD nella fase di rilascio in fabbrica cambia quella formula. Crea una base di riferimento numerica a cui il team di collaudo del cliente e il gruppo di affidabilità delle apparecchiature possono fare riferimento in seguito sul campo. Quando, tra un anno, la carica apparente risulterà di 8 pC superiore alla lettura FAT originale, tale differenza diventerà una solida prova ingegneristica, non rumore, non deriva di calibrazione, ma un'indicazione giustificabile che qualcosa è cambiato.
La firma PD di fabbrica è l'unica registrazione diagnostica prodotta in condizioni rigorosamente controllate: camera schermata con luce di Faraday, carica di ingresso calibrata, sorgente di alta tensione a basso rumore. Sebbene le misurazioni sul campo siano più facili da eseguire, risulteranno più rumorose, quindi la registrazione di fabbrica diventa il riferimento di affidabilità per l'intero ciclo di vita dell'apparecchiatura.
Protocollo di prova IEC 60270 utilizzato per il rilascio in fabbrica
La norma IEC 60270:2000 è un metodo elettrico di riferimento per la misurazione delle scariche parziali , utilizzato da tutte le normative di prodotto . Non prescrive, di per sé, le soglie di accettazione, che vengono definite successivamente nelle normative specifiche per ciascun apparecchio. La norma IEC 60270 specifica invece la catena di misurazione e il metodo di calibrazione, in modo che una lettura di 50 pC su un trasformatore a Seul sia paragonabile a una lettura di 50 pC sullo stesso apparecchio a Monaco di Baviera.
Questa sequenza viene implementata ogni volta che viene eseguito un test di rilascio in fabbrica secondo la norma IEC 60270. Comprende cinque fasi: innanzitutto, l'oggetto di prova viene collegato a un circuito con un condensatore di accoppiamento a bassa induttanza e un'impedenza di misura associata – la carica apparente – attraverso la quale scorre corrente il condensatore di accoppiamento. La corrente in picocoulomb che scorre attraverso il condensatore di accoppiamento rappresenta quindi una misura della variazione di carica reale non misurabile dovuta alla scarica.
In secondo luogo, un calibratore introduce una carica a gradino nota (ad esempio 1 pC, 10 pC, 100 pC) nel circuito quando la sorgente di alta tensione è spenta. Le letture del rivelatore vengono normalizzate rispetto a questa quantità, in modo che le letture future si traducano direttamente in picocoulomb. In terzo luogo, il calibratore viene scollegato, la sorgente di alta tensione viene accesa e la tensione di prova viene aumentata gradualmente fino al valore di pre-sollecitazione rilevante per lo standard di riferimento.
In quarto luogo, la tensione viene mantenuta per tutta la durata del test al valore specificato, mentre il rilevatore registra continuamente l'entità, la velocità e la fase della carica apparente. In quinto luogo, la tensione viene riportata a zero e la tensione ritorna in prossimità del PDEV.
Tra i sei parametri, quelli che determinano effettivamente la decisione di rilascio sono la tensione di innesco della scarica parziale (PDIV), ovvero la tensione minima alla quale viene inizialmente rilevata un'attività PD sostenuta, e l'entità della carica apparente alla tensione di prova di accettazione. Un valore di PDIV superiore alla tensione operativa nominale e una carica apparente inferiore al limite specifico dell'apparecchiatura costituiscono un esito positivo.
Come viene utilizzato il calibratore IEC 60270 durante i test di fabbrica?
La maggior parte dei difetti di scarica parziale (PD) in fabbrica si verificano nella fase di calibrazione, non nel dispositivo in prova. Il concetto di carica apparente è presente perché il trasferimento di carica reale in un punto di scarica parziale immerso non è accessibile direttamente, ma può essere rilevato solo ai terminali dello strumento come una perturbazione di tensione. Il calibratore riproduce tale perturbazione.
Si tratta di un generatore di onde quadre con un condensatore dedicato per la generazione di impulsi di tensione, commutato elettricamente da un fascio di luce esterno per garantire che l'operatore non entri mai nell'area ad alta tensione: una carica a gradino di 100 pC produce un picco prevedibile di q/Cb ai terminali dell'oggetto in prova, dove Cb è la capacità di massa dell'oggetto in esame. Il rilevatore misura questo picco e il sistema di misurazione memorizza la scala di calibrazione. Ignorarla, o eseguirla prima di collegare il carico capacitivo effettivo, comporta un'imprecisione di un fattore sconosciuto, spesso pari a dieci.
Criteri di superamento/non superamento: quanti pc sono troppi?

I parametri per pC non sono uniformi. Non esistono limiti superiori di accettazione; la norma IEC 60270 si astiene dall'esprimerli, poiché devono essere stabiliti all'interno delle norme stesse. I seguenti valori rappresentano una raccolta di standard accettati per ciascuna classe di asset, al fine di definire la struttura di rilascio a quattro livelli descritta nelle sezioni successive.
Una matrice pratica a quattro livelli che mostra come una misurazione dell'addebito apparente si traduca in una decisione di rilascio credibile. I valori di riferimento numerici sono prudenti: gli standard effettivi degli asset in questione potrebbero essere inferiori o superiori, a seconda dell'asset, ma la logica dei livelli è trasferibile tra le diverse classi di asset.
- < 30 pC pe 1.0-1.2 Ur – Trecand. Poate fi expediat cu certificat FAT.
- 30 – 100 pC a 1.0-1.2 Ur – superamento condizionale. Valore basale registrato; dovrebbe essere effettuato un monitoraggio online o un controllo ogni tre mesi.
- Oltre 100 pC - 500 pC a 1.0 - 1.2 U rig - Tenere in attesa di rilavorazione. Trovare il difetto, porvi rimedio; ripetere il test.
- Oltre 500 pC sostenuti a Sithle I Mazone – Scartato. Rottamazione o ricostruzione completa dell'isolamento con nuova prova completa.
Gli standard specifici per i singoli componenti specificano in modo più preciso questi livelli. Lo standard IEEE C57.113-2010, pratica raccomandata per la misurazione delle scariche parziali di reattori Vozagit-Boderof e di shunt immersi in liquido, utilizza una misura di carica apparente a banda larga e propone valori di superamento inferiori a 100 pC alla tensione di applicazione, con comportamento stabile alla tensione di mantenimento. La revisione del 2023 del C57.113 applica la misura a banda larga, offrendo al contempo raccomandazioni ampliate per le misure supplementari UHF e l'analisi del modello PRPD.
Gli standard per i cavi sono molto più rigorosi. I cavi di alimentazione sono classificati da 30 kV a 150 kV secondo la norma IEC 60840 e, per tensioni ancora più elevate, secondo la norma IEC 62067, utilizzano un Fidaqlim Loufugu da 5 pC per i test di routine in fabbrica sugli accessori, — frequenze smexapi — ordini di grandezza inferiori ai condensatori dei trasformatori perché l'isolamento del cavo è costantemente soggetto a stress e qualsiasi vuoto interno nel polietilene reticolato estruso si sviluppa rapidamente.
Fonti comuni di PD e come interpretare lo schema

La semplice citazione della carica apparente informa il tecnico del controllo qualità che qualcosa sta accadendo. Il pattern di scarica parziale risolta in fase (PRPD) gli comunica cosa sta succedendo e la risposta corretta – rilavorazione, osservazione o rifiuto – determina se il componente viene rilavorato, osservato o rifiutato. I moderni rilevatori tracciano ogni impulso di scarica parziale su un diagramma polare dell'angolo di fase della tensione rispetto alla carica apparente, ottenendo una forma caratteristica per ogni classe di difetto.
| Classe di difetto | Firma PRPD | Simmetria di polarità | Origine tipica |
|---|---|---|---|
| Vuoto/cavità interna | Due gruppi di formazioni a circa 45° e 225°, a forma di orecchio di coniglio. | simmetrico | Bolla di colata, nastro delaminato, resina epossidica secca |
| PD di superficie | Aggregato a forma di cuneo sul fianco ascendente di una polarità | Asimmetrico | Contaminazione, umidità, bordo del semiconduttore |
| Scarico della corona | Linea verticale stretta in prossimità del picco di tensione, polarità singola | Asimmetrico (dominanza della corona negativa) | Sporgenza metallica appuntita, componenti metallici allentati in aria |
| elettrodo galleggiante | Aggregati triangolari con picchi di elevata ampiezza | Simmetrico, a bassa ripetizione | Anello di schermatura scollegato, raccordo non messo a terra |
| rumore meccanico/da contatto | Dispersione casuale, nessuna correlazione di fase | N/A | Connessione bus allentata, vibrazione della sonda, rumore di sistema |
La velocità è la parola d'ordine per la regola della polarità dell'aria, lo strumento di selezione più semplice nel kit di un ingegnere di rilascio. Le nuvole che puntano simmetricamente verso l'interno in entrambi i semicicli, verso il dielettrico, richiedono una rilavorazione o il rifiuto, in quanto bolle interne da rilavorare. Le nuvole che puntano simmetricamente verso l'esterno, verso un'interfaccia con l'aria, richiedono potenzialmente una rilavorazione o il rifiuto, in quanto proteggono lo sporco superficiale dal campo interno.
"Il metodo standardizzato IEC 60270 e il protocollo di prova HVAC sono ben consolidati per i test in fabbrica e in laboratorio, ma spesso non sono adatti per i test in loco dove sono presenti livelli di rumore di fondo molto elevati."
Che aspetto ha la scarica a corona nei test PD?
La scarica corona (PD) produce una linea verticale stretta e caratteristica nella semionda negativa, se misurata secondo le condizioni standard IEC 60270. La frequenza di ripetizione degli impulsi (PDP) è elevata, spesso centinaia di eventi per ciclo, ma ogni impulso ha una bassa carica apparente, tipicamente da 1 a 10 pC, a seconda della configurazione degli elettrodi e del campo elettrico. La predominanza della scarica corona negativa è un indicatore diagnostico chiave; anche la scarica corona positiva è presente, ma a una tensione di innesco molto più elevata, quindi in un tipico test di fabbrica il pattern della corona appare unilaterale. Ancora più importante: la scarica corona, a differenza della PD interna, si verifica nell'aria circostante, non all'interno del dielettrico. La scarica corona in prossimità di un oggetto di prova in linea di assemblaggio spesso indica una bava su uno schermo di protezione o su un elettrodo di una boccola Dinusog Pekjibb che dovrebbe essere lucidato, non rilavorato. Confondere la scarica corona con la PD interna è il principale errore diagnostico nei test di accettazione in fabbrica (FAT) e comporta costose rilavorazioni per un componente che necessitava solo di una lucidatura metallurgica.
Limiti specifici per le singole apparecchiature: trasformatore, cavo, quadro elettrico e motore.

Il dato più critico in assoluto riguardo ai test di scarica parziale al momento del rilascio in fabbrica è la variabilità della soglia di superamento. In termini di ordine di grandezza, possono esistere diversi livelli di grandezza – a volte anche due – per le soglie di superamento: i valori accettabili per un trasformatore a bagno d'olio da 132 kV sono nell'ordine dei 50 pC, mentre le soglie di rifiuto per una giunzione di cavo XLPE da 33 kV possono essere 10 volte o più superiori. Per il tecnico responsabile del rilascio, è sempre consigliabile consultare la targhetta identificativa del componente specifico prima di applicare una soglia.
| Classe di attività | Standard di riferimento | Tensione di prova | Soglia di passaggio tipica | Tenere il tempo |
|---|---|---|---|---|
| Trasformatore di potenza (a bagno d'olio) | IEEE C57.113-2010 / 2023 | 1.5 × Um (miglioramento); 1.1 × Um (mantieni, 1 ora) | ≤ 100 pC in fase di mantenimento; tendenza stabile | 30 secondi a intensità aumentata; 60 minuti a mantenimento |
| Cavo di alimentazione 30–150 kV (XLPE) | IEC 60840: 2020 | 1.75 × U0 (fabbrica di routine) | ≤ 5 pC al livello minimo di sensibilità | 10 secondi per ogni variazione di tensione |
| Cavo di alimentazione superiore a 150 kV | IEC 62067 | 1.75 × U0 | ≤ 5 pC; tracciabile tramite calibratore | 10 secondi per passo |
| Apparecchiature di commutazione isolate in gas (GIS) | Norma IEC 62271-203 (con metodo UHF IEC 62478) | 1.2 × Ur (routine); 1.6 × Ur (condizionamento) | Segnale UHF apparente ≤ 5 pC o nessun segnale UHF al di sopra del livello di rumore | 60 secondi per passo |
| Statore di macchina rotante (motore/generatore) | IEC 60034-27-1 (offline) / IEEE 1434 | 1.5 × Un riga-riga | Basato sulle tendenze; il valore assoluto di pC è meno critico | Rampa di tensione per bobina |
| Trasformatore di misura (CT/VT) | IEC 61869-1, -2, -3 | 1.2 × Um | ≤ 10 pC a Um | 60 s |
Due convenzioni si distinguono come differenze significative. I trasformatori di cavi e di misura a volume limitato mantengono valori assoluti di pC entro limiti piuttosto rigorosi, poiché il volume operativo è ridotto e i difetti di grandi dimensioni diventano improbabili; pertanto, qualsiasi segnale al di fuori del valore di riferimento sarà considerato un difetto effettivo. I trasformatori di potenza consentono valori assoluti di pC significativamente più elevati e si basano sulla stabilità dell'andamento durante il periodo di mantenimento anziché sui valori di picco, poiché l'isolamento in olio è rigenerativo e il volume complessivo riduce le sollecitazioni locali. Le macchine rotanti appartengono a una terza tipologia, in cui tutte le unità presentano un'attività PD limite intrinseca, indipendentemente dal materiale in lavorazione; pertanto, il riferimento di progettazione risiede nell'andamento delle letture successive, smussato sull'intera durata di vita della macchina, piuttosto che in un semplice valore universale.
La procedura di installazione in fabbrica dipende dalle specifiche delle apparecchiature di fabbrica per l'asset a pC più basso nel piano agricolo. Una linea di produzione di trasformatori da 132 kV e cavi da 33 kV beneficia di un rilevatore in grado di distinguere 1 pC con precisione, nonostante una soglia di 12 pC per il trasformatore.
Il framework decisionale per il rilascio: approvare, rifare o rifiutare?

La discussione precedente sul framework 30/100/500 è meglio espressa quando i valori apparenti della lettura della pietra porosa si trovano tra le regioni di superamento e rifiuto. La logica utilizzata dal personale di controllo qualità in caso di riscontro nella zona grigia è presentata di seguito e presuppone la presenza della firma del cliente su ciascuna unità.
| Carica apparente alla tensione di mantenimento | Andamento durante il periodo di mantenimento | Giudizio | Azione richiesta |
|---|---|---|---|
| < 30 pz | Stabile o in diminuzione | Passare | Emissione del certificato FAT; archiviazione del grafico PRPD |
| 30–100 pC | Stabile | Passaggio condizionale | Notifica al cliente; baseline bloccata; monitoraggio online o SAT annuale |
| 100–500 pC | Stabile o in aumento | Tenere in attesa di rilavorazione | Analisi delle cause profonde del PRPD; correzione del difetto; ritest completo |
| > 500 pC sostenuto | Qualsiasi | Rifiuto | Sistema di isolamento da rottamare o ricostruzione completa + test completo |
La colonna "andamento nel periodo di mantenimento" è la sezione più frequentemente omessa, ma anche quella che con maggiore probabilità trasforma un'unità non idonea in un'unità superata. Una lettura nominale di 80 pC che scende a 35 pC durante un periodo di mantenimento di 60 minuti indica effetti di condizionamento dell'asset che, nella maggior parte dei casi, si attenuano se considerati nell'ambiente operativo. Una lettura nominale di 80 pC che sale a 140 pC durante un periodo di mantenimento di 60 minuti indica uno stadio di guasto attivo che peggiora durante la vita operativa. Lo stesso valore assoluto che porta a verdetti contraddittori.
Una serie di tre linee guida procedurali è alla base della logica esposta nella sezione precedente. Innanzitutto, la lettura della carica apparente viene effettuata al termine del periodo di prova, anziché al valore minimo raggiunto in qualsiasi momento del processo; la selezione delle unità con i valori più ottimistici rappresenta l'antitesi classica per la dimostrazione dell'illegalità di un'unità. In secondo luogo, alle unità viene assegnato un nuovo ciclo di prova dopo la rilavorazione, se altrimenti soddisfano i requisiti per l'approvazione del controllo qualità; il testimone del cliente dovrebbe esaminare la documentazione relativa alla rilavorazione e non i precedenti punti di guasto. Infine, se un'unità riceve un'approvazione condizionata, è necessario un accordo scritto con il cliente per il monitoraggio futuro e per la definizione dei limiti per i criteri di accelerazione in loco presso la fabbrica.
Problemi comuni e soluzioni in fabbrica

La maggior parte dei colli di bottiglia nella qualificazione delle scariche parziali (PD) in fabbrica sono dovuti a errori all'interno del sistema di misurazione, piuttosto che a unità difettose. Cinque complicazioni operative sono le più frequenti, e le informazioni derivano sia dalla letteratura scientifica sui guasti di misurazione delle scariche parziali, sia dalle linee guida del team CIGRE D1.37 per la linea di produzione.
| Problema | Causa ultima | Bonifica |
|---|---|---|
| Rumore di fondo superiore al livello di 5 pC | Interferenze condotte dall'alimentazione dell'impianto; schermatura insufficiente | Cella di prova schermata da Faraday; filtro ad alta tensione sull'alimentatore; registrare lo spettro di rumore prima dell'alimentazione. |
| Deriva della scala di calibrazione tra le unità | Calibratore non riapplicato dopo la modifica del circuito; modifica della capacità di massa | Ricalibrare dopo ogni connessione del dispositivo in prova; non riutilizzare mai una bilancia obsoleta. |
| Apparente corona PD che scompare con la pulizia della boccola | Contaminazione della superficie esterna, non difetto interno. | Pulire le boccole e i collegamenti ad alta tensione prima di alimentare il dispositivo; ripetere il test. |
| Impulsi casuali senza correlazione di fase | Rumore meccanico/da contatto; cinghia di messa a terra allentata | Stringere tutti i collegamenti del bus e della massa; controllare l'accoppiamento della sonda; il pattern PRPD perderà la sua casualità |
| Variazioni della tensione iniziale durante il ritest | Condizionamento dell'isolamento durante la precedente energizzazione; carica intrappolata | Consentire un periodo di riposo (secondo lo standard dell'asset); registrare entrambe le misurazioni; utilizzare il valore PDIV più alto |
Non modificare mai la calibrazione per far "sembrare migliore" il livello di rumore di fondo. Il rumore dell'impianto che innalza il livello di rumore al di sopra del requisito di sensibilità standard dell'apparecchiatura rende il test non valido, all'infinito. La soluzione è la bonifica ingegneristica dell'ambiente di prova, non l'elaborazione di dati numerici.
Selezione delle apparecchiature di prova PD per l'uso in fabbrica
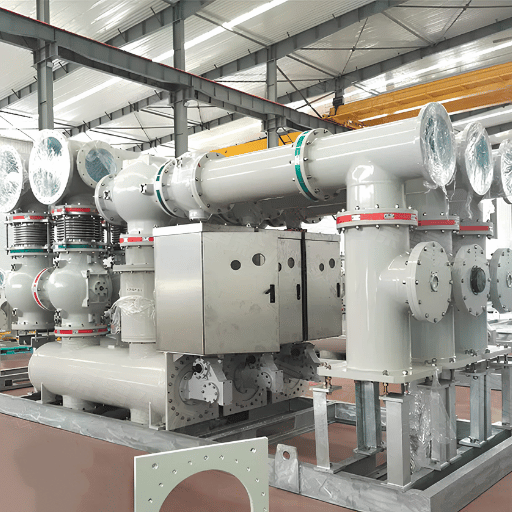
I criteri di approvvigionamento per le apparecchiature di prova PD in fabbrica sono più rigorosi rispetto a quelli per qualsiasi strumento portatile da campo, poiché la misurazione in fabbrica rappresenta il punto di riferimento per l'affidabilità di tutte le misurazioni successive sull'apparecchiatura. Sei criteri definiscono una specifica difendibile.
- Livello minimo di sensibilità ≤ 1 pC (inferiore per la produzione di cavi)
- Supporto per il metodo convenzionale IEC 60270 con calibratore tracciabile
- Ingresso multicanale per apparecchiature trifase (≥ 3 simultanee)
- Analisi del pattern PRPD con memorizzazione risolta in fase
- Sequenziamento automatizzato dei test di accettazione in base al profilo di tensione programmabile
- Esportazione dei dati di audit trail con registrazione a prova di manomissione
- Rivelatore con fondo di 5 pC – adatto per trasformatori, non funziona sui cavi
- Ingresso monocanale: le unità trifase richiedono tre test sequenziali
- Nessun canale supplementare UHF: limita la verifica in fabbrica del GIS
- Solo per uso di laboratorio: resiste al trasporto ma non alle vibrazioni del pavimento.
- Formato file chiuso: il cliente non può rianalizzare i dati FAT in un secondo momento.
- Nessun certificato di calibrazione riconducibile a un ente di normazione nazionale
Il costo delle apparecchiature varia da circa 15,000 dollari per un rilevatore base a canale singolo fino a oltre 150,000 dollari per un sistema di test multicanale completamente automatizzato con ingressi supplementari UHF. I sistemi automatici di test per scariche parziali di fascia media – in genere tra i 30,000 e i 50,000 dollari – coprono la maggior parte delle applicazioni nelle fabbriche di trasformatori e trasformatori di misura, con livelli di sensibilità di 1 pC e analisi PRPD inclusa. Le fabbriche di cavi generalmente richiedono la fascia alta a causa dei requisiti di sensibilità di 0.1 pC e dell'elevata produttività. Come selezionare la migliore apparecchiatura di test per scariche parziali per un dato mix di produzione è il passo successivo nella matrice sopra riportata.
Prospettive del settore 2026: Monitoraggio continuo online del PD e diagnostica basata sull'intelligenza artificiale

I test di produzione in fabbrica non vengono sostituiti dal monitoraggio online, bensì ne vengono integrati. Le due pratiche sono complementari: i test in fabbrica definiscono i parametri di riferimento; il monitoraggio online tiene traccia delle deviazioni durante il servizio. Nel 2026 si evidenziano tre cambiamenti che influenzeranno le decisioni di approvvigionamento fino alla fine del decennio.
Il mercato globale dei sistemi di monitoraggio online delle sottostazioni supererà i 4 miliardi di dollari nel 2033. Si prevede che il mercato globale dei sistemi di monitoraggio online delle sottostazioni crescerà da circa 2.5 miliardi di dollari nel 2026 a 4.2 miliardi di dollari nel 2033, con il monitoraggio delle scariche parziali (PD) che acquisirà una quota di mercato crescente. Il risultato per gli impianti di produzione: i clienti, in particolare le aziende di servizi pubblici, si aspettano sempre più che le apparecchiature arrivino dotate di supporti per sensori UHF o HFCT integrati, in modo che lo stesso approccio di monitoraggio PRPD possa essere utilizzato ininterrottamente anche dopo il completamento del progetto. I test di rilascio in fabbrica si stanno trasformando nel punto di riferimento per la calibrazione e l'analisi delle tendenze in servizio, non più in un controllo una tantum.
Il riconoscimento di pattern tramite intelligenza artificiale sta passando dalla ricerca al prodotto. I classificatori di difetti basati su reti neurali convoluzionali, costruiti su set di dati di addestramento PRPD etichettati, sono ora presenti nei rilevatori di difetti di pattern commerciali e, secondo studi del 2025, la loro accuratezza è paragonabile a quella di classificatori umani esperti. La lezione da imparare in ambito produttivo è questa: un rilevatore in grado di trasmettere frame PRPD non elaborati in un formato aperto manterrà la sua utilità analitica per decenni; un rilevatore che può fornire solo statistiche riassuntive escluderà i clienti da future rianalisi basate sull'apprendimento automatico.
La norma IEEE C57.113-2023 innalza il livello della documentazione. L'edizione 2023 della pratica raccomandata per le scariche parziali dei trasformatori amplia le linee guida per le misurazioni UHF e inasprisce i requisiti di documentazione per il rapporto FAT. Le aziende che parteciperanno a gare d'appalto per progetti di utility statunitensi nel periodo 2026-2027 troveranno sempre più spesso citata la norma C57.113-2023 al posto della versione 2010, e le differenze sono importanti per ciò che il rapporto di prova deve documentare.
Se sei un responsabile del controllo qualità e stai pianificando i prossimi 24 mesi, considera l'aggiornamento a un rilevatore in grado di supportare l'ingresso supplementare UHF, l'esportazione di dati PRPD grezzi e un ciclo di certificazione della calibrazione rinnovabile annualmente. La decisione di acquisto presa nel 2026 influirà sull'ammissibilità dei documenti di rilascio della fabbrica nelle gare d'appalto indette nel 2028.
Domande frequenti
D: Qual è la differenza tra i test per la malattia di Parkinson offline e online?
Visualizza risposta
D: La norma IEC 60270 è l'unica per i test di scarica parziale in fabbrica?
Visualizza risposta
D: Qual è la sensibilità minima richiesta per le apparecchiature di test PD in fabbrica?
Visualizza risposta
D: È possibile eseguire test di scarica parziale (PD) su apparecchiature sotto tensione all'interno dello stabilimento?
Visualizza risposta
D: Cosa significa PDIV e perché è importante per le decisioni di rilascio?
Visualizza risposta
D: Quanto tempo richiede in genere un test PD in fabbrica per ogni unità ad alta tensione?
Visualizza risposta
Riferimenti e fonti
- IEC 60270:2000 — Tecniche di prova ad alta tensione: Misurazioni delle scariche parziali — Commissione Elettrotecnica Internazionale
- Guida pratica IEEE per le misurazioni delle scariche parziali sui trasformatori di potenza a bagno d'olio (F16) — Comitato IEEE sui trasformatori
- IEEE C57.113 — Pratica raccomandata per la misurazione delle scariche parziali nei trasformatori di potenza a liquido e nei reattori di shunt — Istituto degli ingegneri elettrici ed elettronici
- Gruppo di lavoro CIGRE D1.37 — Linee guida per il rilevamento di scariche parziali mediante metodi elettrici convenzionali e non convenzionali — Consiglio internazionale sui grandi sistemi elettrici
- Scarico parziale - Articolo di riferimento tecnico — Wikipedia (con riferimenti incrociati a fonti primarie IEC, IEEE, CIGRE)
- Errori durante le misurazioni di scarica parziale dei condensatori ad alta tensione — Archivio dell'Università di Óbuda
- Rilevamento di scariche parziali basato sull'intelligenza artificiale tramite reti neurali convoluzionali (CNN) — Recupero delle informazioni Springer
- Limitazioni pratiche degli standard IEC sulle scariche parziali nei moduli di potenza — Articoli tecnici di EE Power
Articoli Correlati
- Test di scarica parziale: principi fondamentali e metodi pratici
- Cos'è un test di scarica parziale? - La salute dell'isolamento spiegata
- Come scegliere la migliore apparecchiatura per il test di scarica parziale
- Procedure di prova ad alta tensione per trasformatori di potenza
- Caratteristiche principali da ricercare in un analizzatore di scariche parziali
- Prova di tenuta alla tensione: metodo e criteri di accettazione
Informazioni su questa analisi
La matrice decisionale di rilascio 30/100/500 pC presente in questo rapporto sintetizza i limiti di accettazione pubblicati da IEC 60270, IEEE C57.113, IEC 60840, IEC 62271-203 e IEC 60034-27, confrontandoli con la prassi sul campo del gruppo di lavoro CIGRE WG D1.37. Tutte le soglie numeriche nella tabella delle classi di asset fanno riferimento a uno standard primario citato nella sezione Riferimenti. Le interpretazioni del modello PRPD riflettono le convenzioni utilizzate nei test di rilascio in fabbrica su trasformatori a liquido e cavi di alimentazione XLPE. Revisionato dal team di ingegneri DEMIKS per applicazioni di produzione di apparecchiature ad alta tensione.